参数表
| 合金牌号 | 6061-T6 为主,可换 6063-T5 |
|---|---|
| 截面规格 | 80×80 mm,槽宽 8 mm |
| 米重 | 5.4 kg/m(壁厚 3.0 mm) |
| 定尺长度 | 6.02 m 标准,可切 3–7 m |
| 端面垂直度 | 铣加工后 ±0.05 mm |
| 挠度 | 3 m 跨、集中 300 kg 时 ≤4 mm |
| 框架承载 | 四立柱均布 800 kg |
| 表面处理 | 阳极氧化 12 μm 或喷砂 |
| 常规起订 | 1 t / 单规格 |
| 质保 | 18 个月 |
使用场景
- 机床防护房骨架:8080 做立柱与顶梁,外侧挂 1.5 mm 钣金,内部留 200 mm 走线空间。
- 机器人工作站底座:四根 8080 立柱加 20 mm 铝板台面,地脚用 M16 膨胀螺栓,水平调平误差 0.5 mm。
- 物流分拣机龙门:横梁 8080 双拼,跨 4.2 米,中间加一根加强立柱,跑 40 kg 包裹不晃。
工艺说明
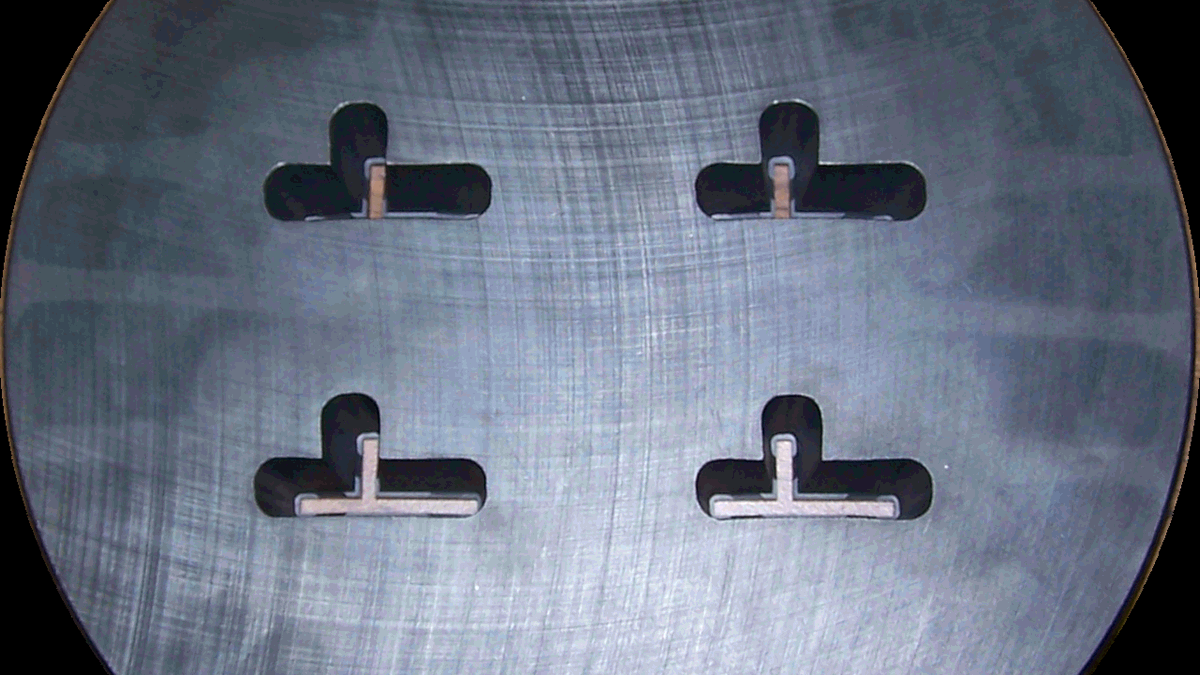
8080 走 1800 吨机,棒径 178 mm,挤压速度 14 m/min,出口 512 ℃。模具为三孔分流,工作带 4 mm,出料后强制风冷再进时效炉。锯切后上铣床走一刀,端面垂直度 ±0.05 mm,四根立柱落地不用垫铜片找平。整批超过 3 米跨度的单,技术员先按载荷算一遍再下料,算完的挠度值写进随货记录。 一支 6.02 米料净重 32.5 公斤,木托 8 支一捆、净重 260 公斤,整车装 12 捆。带铣端面和打孔的单按支加 18 元加工费,孔位超 12 个另算;整套框架按套报价,含角件与螺栓。