关于苏美:一间在泗港工业园待了二十年的铝型材厂
2006 年 7 月,苏美在张家港杨舍镇泗港工业园挂的牌子,第一批活儿是给本地一家门窗厂做 868 推拉料的挤压。二十年过去,厂区从 1800 平方米扩到 9600 平方米,挤压线从 1 条加到 4 条,但接单方式没怎么变:客户拿图纸来,我们先算料,再报交期。
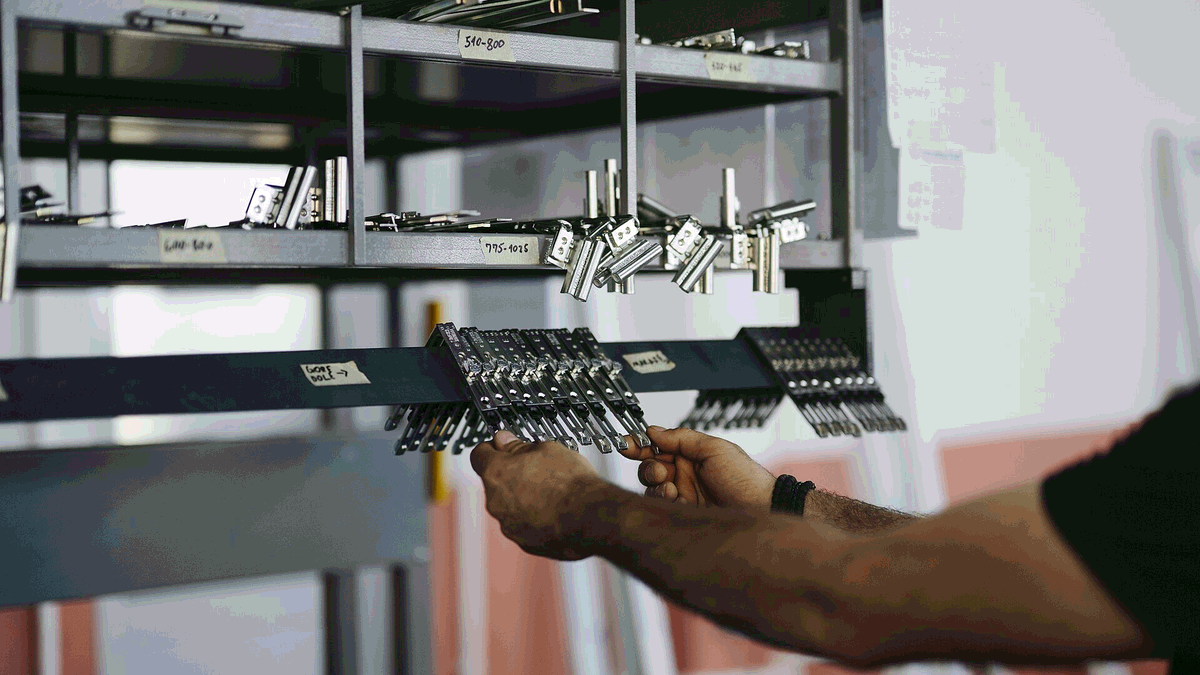
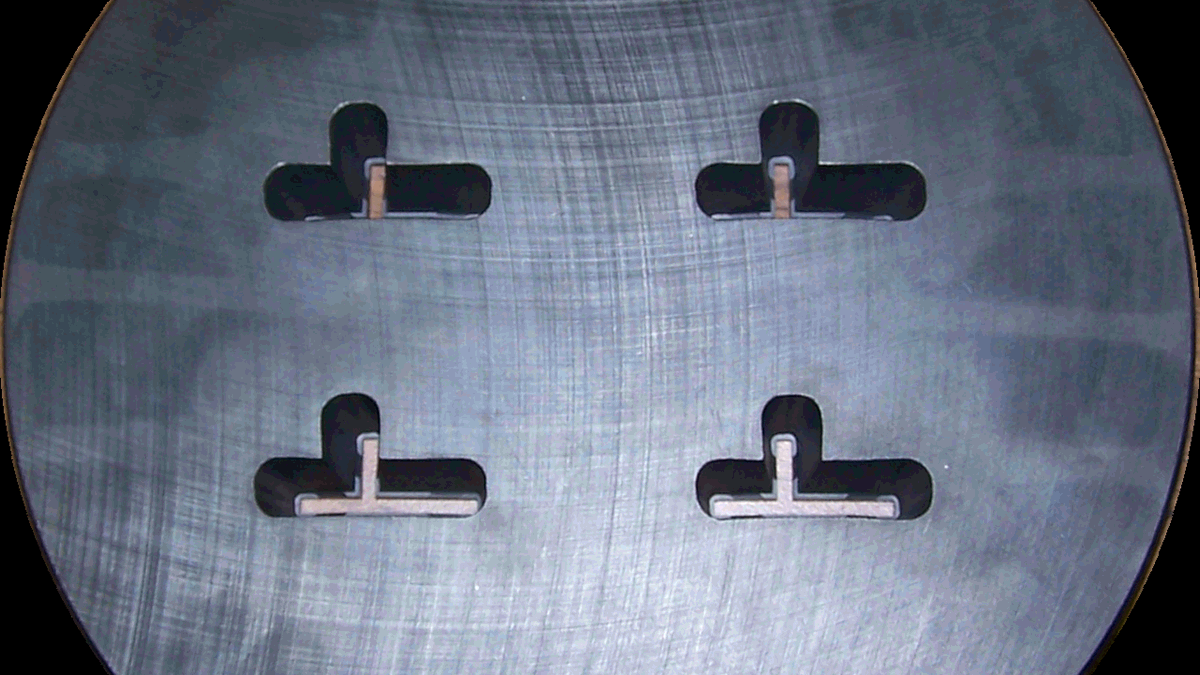
厂里现在有四条挤压线,600 吨、1200 吨、1800 吨、2500 吨各一条,覆盖 30 到 200 mm 的方管、矩形管、槽铝和异形件。模具库常备 3200 套截面,最重的一套 120×120 重型模具 186 公斤,配 2500 吨机台跑。定尺统一 6.02 米,锯切公差 ±0.5 mm。
表面处理分三块:阳极氧化线 6 个槽位,膜厚 10 到 15 μm,可做银白、香槟、古铜、黑色;喷涂线一条,前处理走铬化,膜重 0.8 g/m²,膜厚 60 到 80 μm;氟碳线一条,PVDF 含量不低于 70%,膜厚 25 到 35 μm,中性盐雾做到 4000 小时。三条线的废气和废水都有在线监测,2026 年 3 月氟碳线加装 RTO 后,VOC 排放实测 26 mg/m³。
精加工车间有 8 台 CNC,其中两台四轴加工中心 2026 年 7 月装机,主轴 12000 rpm,定位精度 0.008 mm。做铝合金外壳、散热底板、仪器面板这类件,一次装夹能做三个面,尺寸公差收在 ±0.05 mm。装配区 6 个工位,日装量 210 套。
客户结构上,工业型材占出货量的 46%,门窗型材 34%,表面处理来料加工 12%,CNC 件 8%。长三角的客户占七成,其余发往山东、河南、福建和出口越南、新加坡。出口单按项目排料,最长 5.85 米,装柜按楼层分垛。
厂区屋顶 2026 年 6 月并了 1.2 MW 光伏,年发电约 118 万度,自用率 78%,挤压线白天的电三成来自屋顶。这件事不是为了拿绿证,是 2025 年夏天的限电让车间停了两次,自己发电至少能保住时效炉不停。
主要设备一览
设备表按机台列,参数是铭牌与实际调试值,不是理论值。
| 设备 | 数量 | 关键参数 | 对应产品 |
|---|---|---|---|
| 挤压线 600 t | 1 条 | 棒径 90 mm,速度 8–14 m/min | 3030 槽铝、小型异形件 |
| 挤压线 1200 t | 1 条 | 棒径 152 mm,速度 12–20 m/min | 4040 方管、65 断桥 |
| 挤压线 1800 t | 1 条 | 棒径 178 mm,速度 18–22 m/min | 8080 机架、868 推拉 |
| 挤压线 2500 t | 1 条 | 棒径 254 mm,速度 10–16 m/min | 150 幕墙、120×120 重型 |
| 阳极氧化线 | 6 槽 | 硫酸 165 g/L,槽温 20 ℃ | 氧化银白、香槟、古铜 |
| 立式喷涂线 | 1 条 | 静电 70 kV,固化 200 ℃/12 min | RAL 色卡喷粉件 |
| 氟碳喷涂线 | 1 条 | PVDF ≥70%,膜厚 25–35 μm | 幕墙、外装件 |
| 四轴加工中心 | 2 台 | 12000 rpm,定位 0.008 mm | 外壳、面板、散热件 |
二十年的五个节点
- 2006 7 月在泗港工业园注册,第一条 600 吨挤压线投产,做门窗料。
- 2012 加 1200 吨线与氧化线,开始接工业型材单,模具库自建到 800 套。
- 2018 1800 吨线与喷涂线投产,模库扩到 2100 套,CNC 车间成立。
- 2022 氟碳线投产,出口单占到出货量的一成,开始按项目分格排料。
- 2026 2500 吨线加装新模座,屋顶光伏并网,模库到 3200 套。
想来看生产线
工作日 8:00 到 17:30 都能安排,一圈 40 分钟,从挤压走到包装。