工业铝型材
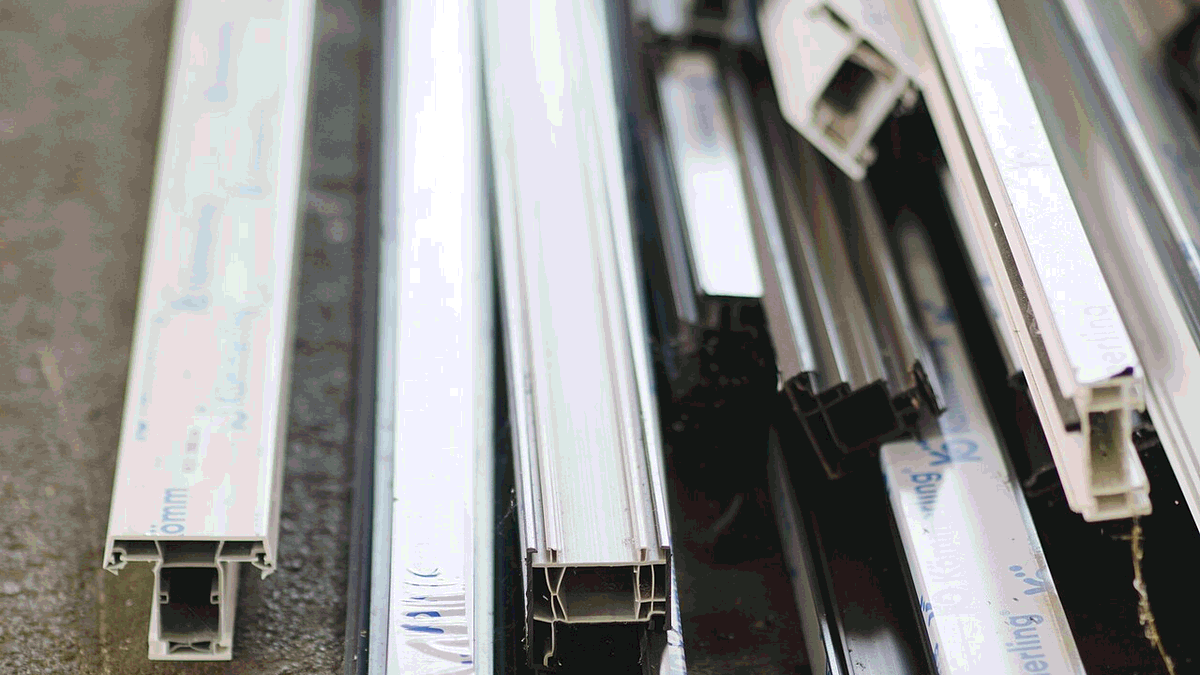
流水线框架、设备机架、防护罩这三类活,用的都不是一个截面。4040 走轻载,8080 扛重载,3030 拼外罩。工业铝型材按 GB/T 6892-2015 交货,壁厚和直线……
- 4040 流水线铝型材
- 8080 设备机架铝型材
- 3030 防护罩与工作台型材
流水线要装得快,门窗要挡得住风雨,外装要扛盐雾,设备要装得进外壳。四类产品的截面、壁厚和表面处理都不一样,混着用迟早出问题。
流水线框架、设备机架、防护罩这三类活,用的都不是一个截面。4040 走轻载,8080 扛重载,3030 拼外罩。工业铝型材按 GB/T 6892-2015 交货,壁厚和直线……
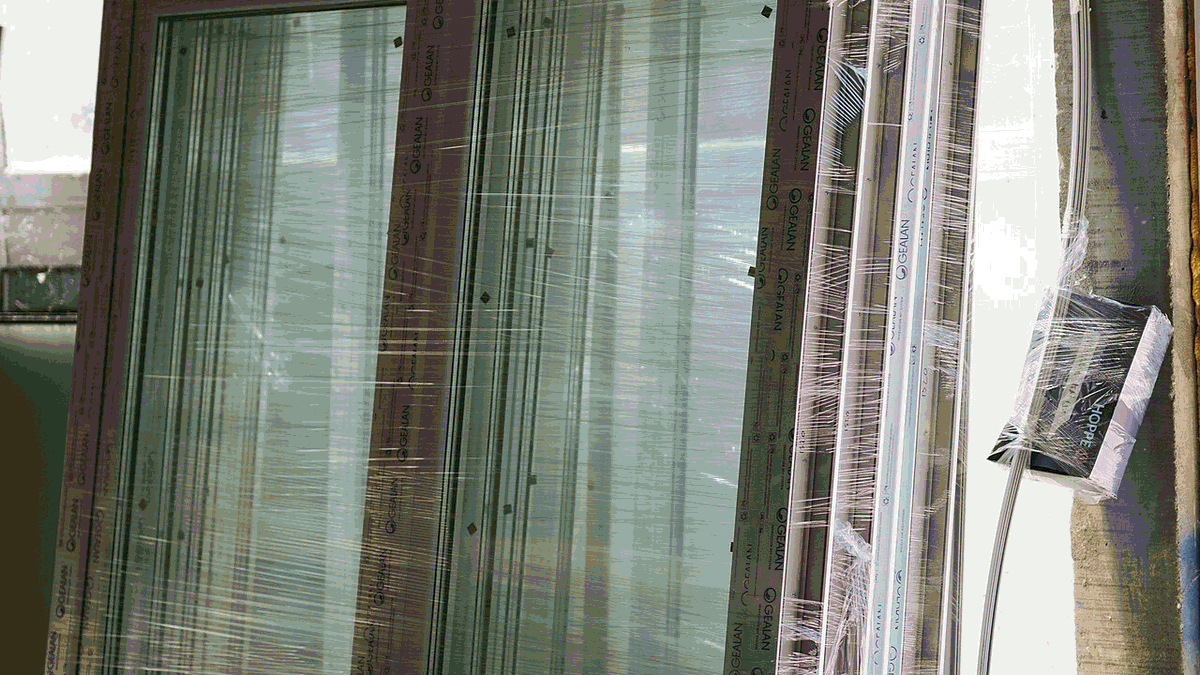
门窗型材的活,一半在截面设计,一半在穿条和喷涂。65 系列断桥框配 24 mm 隔热条,868 推拉走双轨和三轨,150 系列幕墙立柱按 3.5 kPa 风压算。型材按 G……
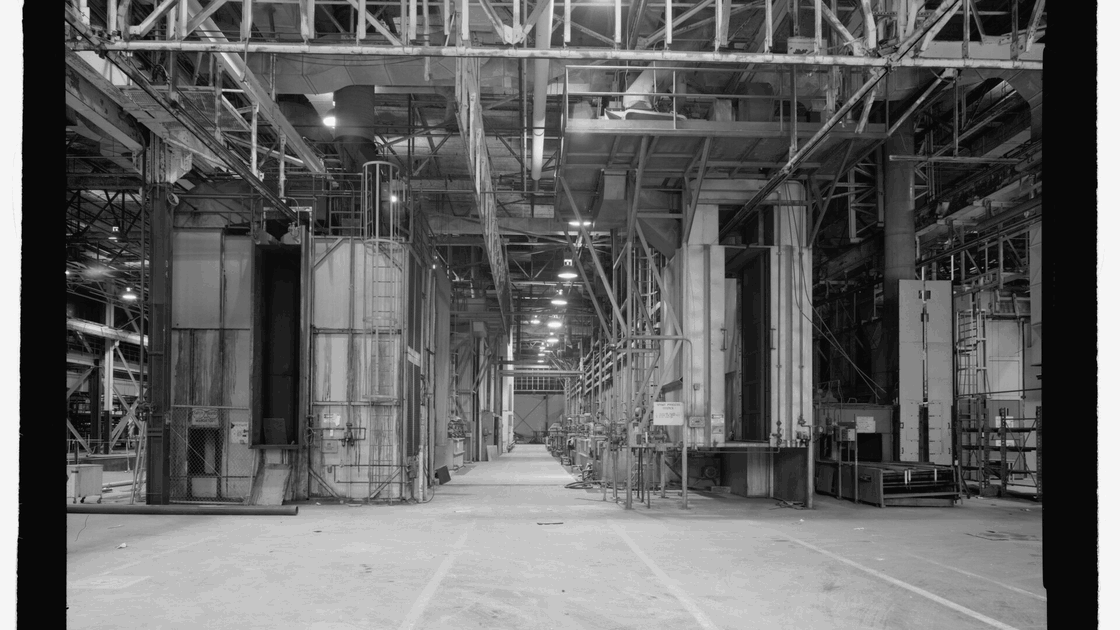
同一支型材,氧化、喷粉、氟碳,价格能差三成,耐候年限差一倍。氧化做室内件和散热件,喷粉做外墙和色彩件,氟碳做海边和高污染环境。三条线都在厂内,膜厚用测厚仪逐批抽,色差按色卡……
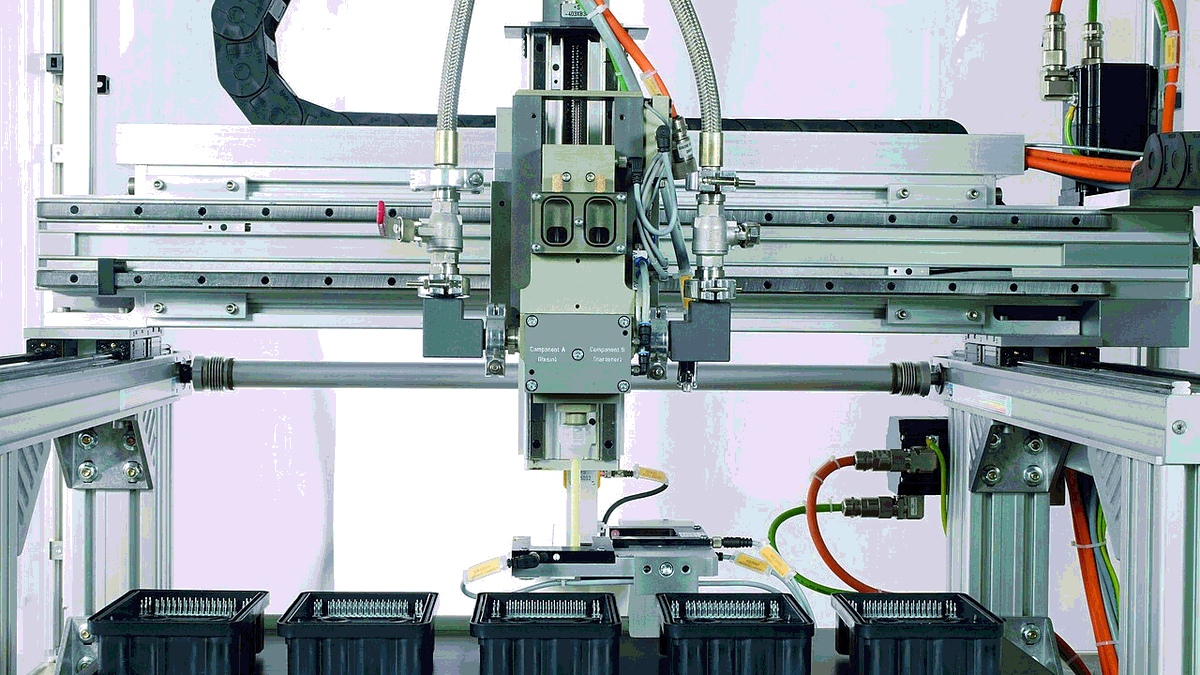
型材挤出来只是半成品,很多件还要上机床。外壳、面板、散热器、连接件,这四类在苏美都能一次做完:挤压、切割、CNC、表面处理、装配,不用来回找外协。公差按图纸标注走,常规 ±……
下面这张表是业务员接单时真在用的对照表,左侧写客户要做什么,右侧写推荐截面与配套工艺。表里的数字来自 2025 年到 2026 年的出货记录,不是宣传口径。
| 用途 | 推荐截面 | 壁厚 | 表面处理 | 常备料交期 |
|---|---|---|---|---|
| 自动化设备机架、防护罩 | 4040 / 8080 方管 | 2.0 / 3.0 mm | 阳极氧化银白 | 12 天 |
| 车间安全围栏、设备护栏 | 3030 槽铝 | 1.5 mm | 喷粉 RAL 7035 | 12 天 |
| 住宅外窗、旧窗更换 | 65 断桥 / 868 推拉 | 1.4–1.8 mm | 喷粉或氟碳 | 15 天 |
| 幕墙立柱、横梁 | 150 系列幕墙料 | 2.5–3.0 mm | 氟碳 PVDF | 18 天 |
| 仪器外壳、散热底板 | CNC 精加工件 | 2.0–4.0 mm | 氧化后精车 | 打样 5–7 天 |
流程图上墙四年了,每一步都对应一个人和一份单据,客户问到哪一步,业务员能直接报出当前状态。
收到 DWG 或 PDF 后 24 小时内回工艺确认单,标注壁厚、公差、表面处理与包装方式。
常备截面直接排产;非标截面开模 12 到 16 天,首件必须客户签字。
挤压出口温度 500–520 ℃,每 30 分钟抽一支测壁厚与直线度,超差当场停机。
6063-T5 走 175 ℃ / 8 小时时效;氧化膜厚 10–15 μm,喷粉 60–80 μm,氟碳 25–35 μm。
定尺锯切公差 ±0.5 mm,CNC 定位精度 0.008 mm,需要装配的件在装配区完成。
珍珠棉单支包覆、木托捆扎,随货带尺寸记录表与质保书,长三角 24 小时到货。
质检室的柜子里按批次存着原始记录,客户要查哪一批,报批号就能调出来。
| 标准号 | 标准名称 | 检测项 |
|---|---|---|
| GB/T 5237.1-2017 | 铝合金建筑型材 基材 | 壁厚、尺寸偏差、力学性能 |
| GB/T 5237.2-2017 | 阳极氧化型材 | 膜厚、封孔失重、色差 |
| GB/T 6892-2015 | 一般工业用铝及铝合金挤压型材 | 抗拉强度、屈服强度、伸长率 |
| GB/T 8478-2020 | 铝合金门窗 | 气密、水密、抗风压、启闭力 |
| GB/T 21086-2007 | 建筑幕墙 | 立柱挠度、面板装配偏差 |
| GB/T 10125-2021 | 人造气氛腐蚀试验 盐雾试验 | 中性盐雾 4000 h 评级 |
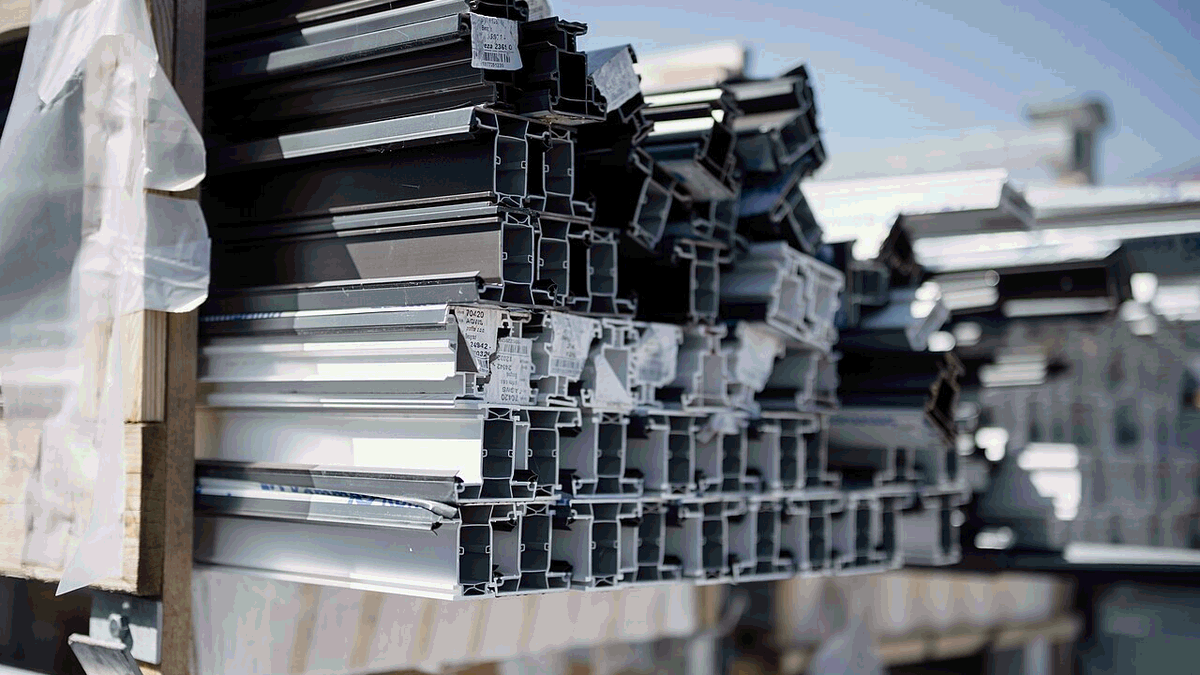
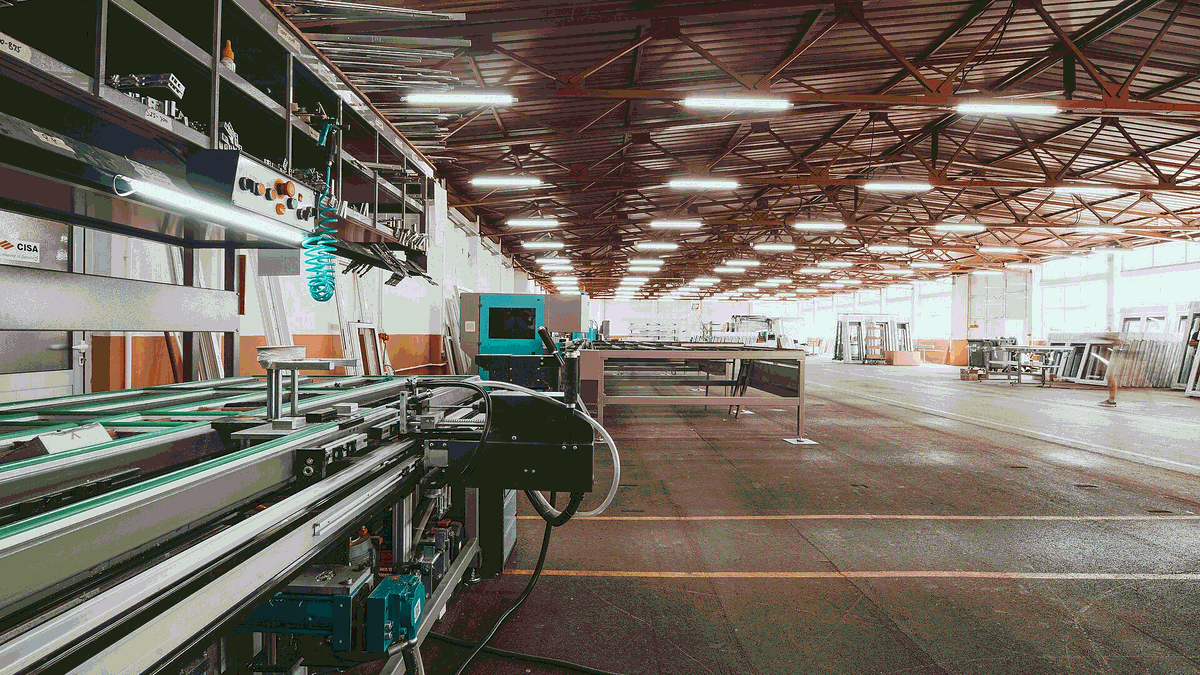
9600 平方米厂区,挤压、时效、表面处理、精加工四段挨着排,料不用出园区。
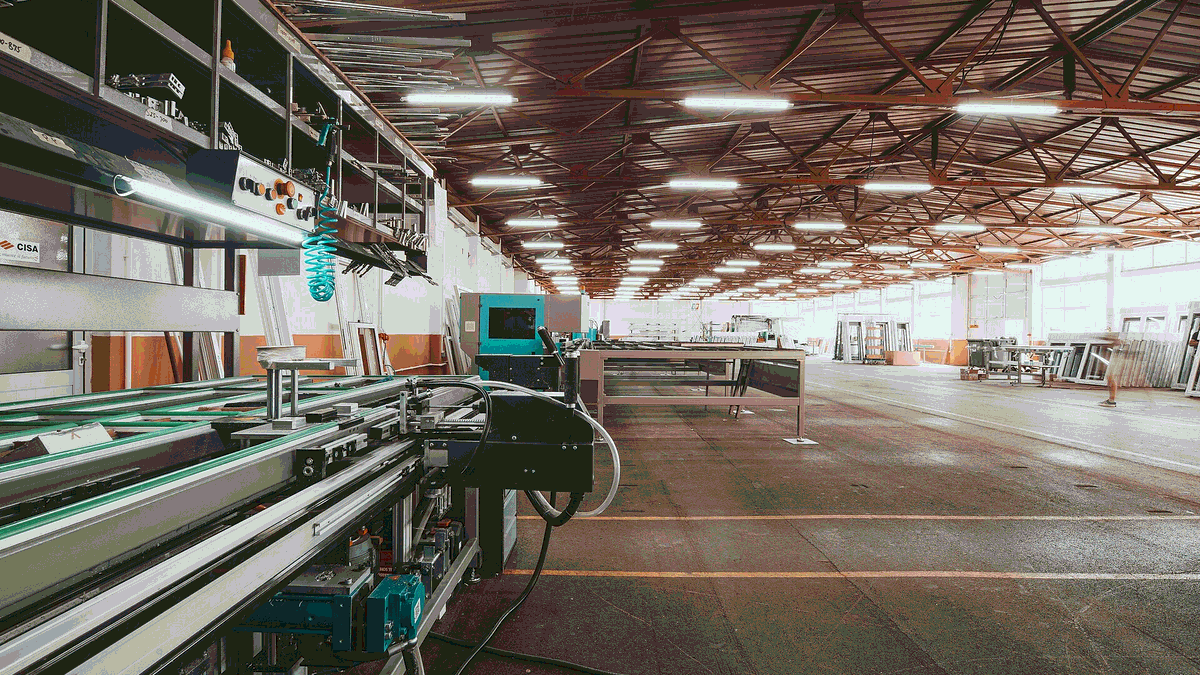
挤压段的四台机按截面分工:600 吨跑 3030 这类小截面,1200 吨跑 4040 和门窗料,1800 吨跑 8080 与 868 推拉框,2500 吨专跑 150 幕墙立柱和 120×120 重型。换模按排产表走,同一截面尽量连排,减少空挤。
时效炉两室,6063-T5 走 175 ℃ / 8 小时,出炉后抽一支测硬度,HV8 以上才算过。表面处理三条线并排:氧化 6 个槽、喷粉一条、氟碳一条,膜厚用测厚仪逐批抽 12 个点,最低值写进检测单。
精加工区 8 台 CNC,其中两台四轴机 2026 年 7 月装机。外壳类件一次装夹做三个面,尺寸公差 ±0.05 mm,装机不用修配。CNC 后面就是装配区,6 个工位,日装 210 套。
换模、换槽、送检、发货,写的是当天发生的事,带批次和数据。
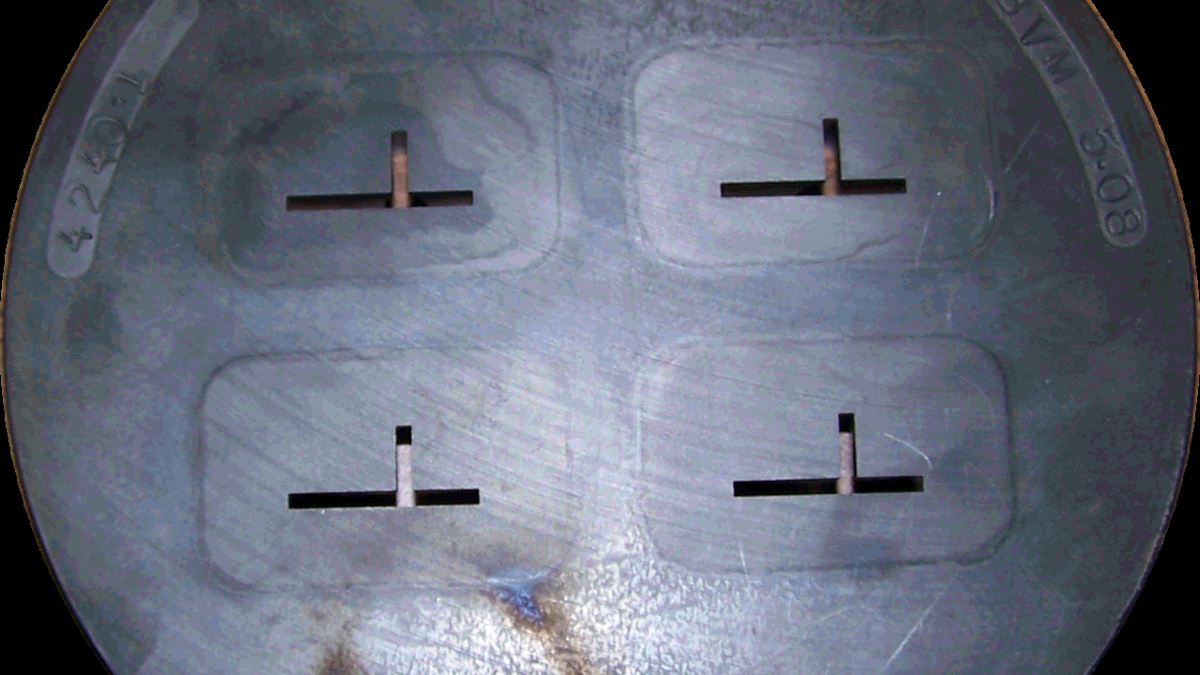
10 月 26 日至 28 日,二车间 1800 吨挤压机停机 56 小时换模座与剪刀片,换完首班产出 ……
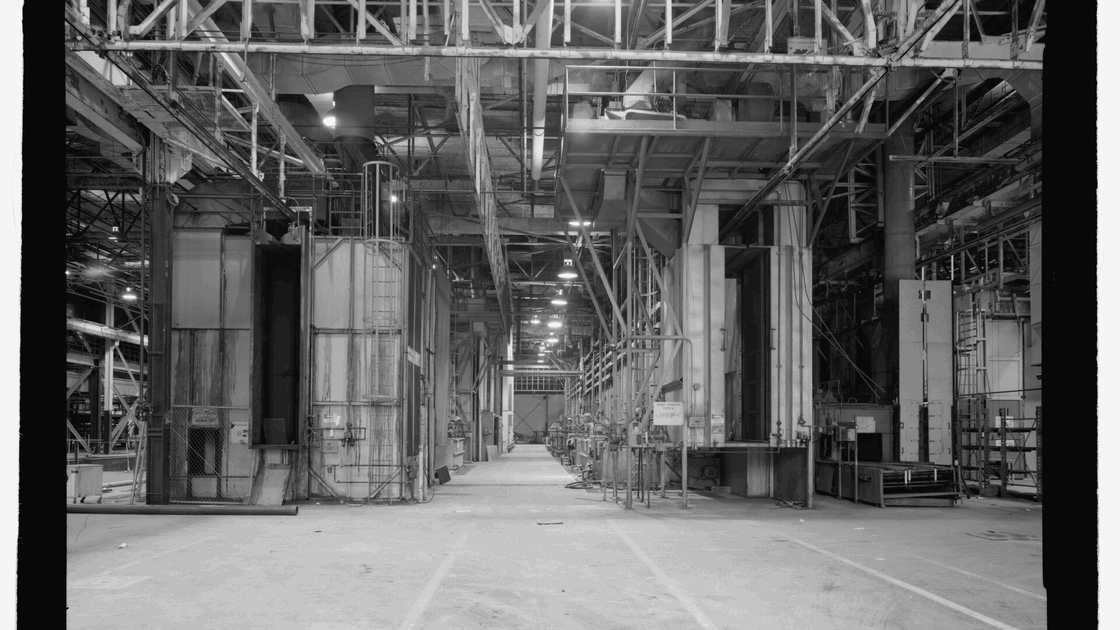
10 月 8 日至 10 日,氧化线 6 号槽换液,硫酸 165 g/L、槽温 20 ℃,试片膜厚 12……
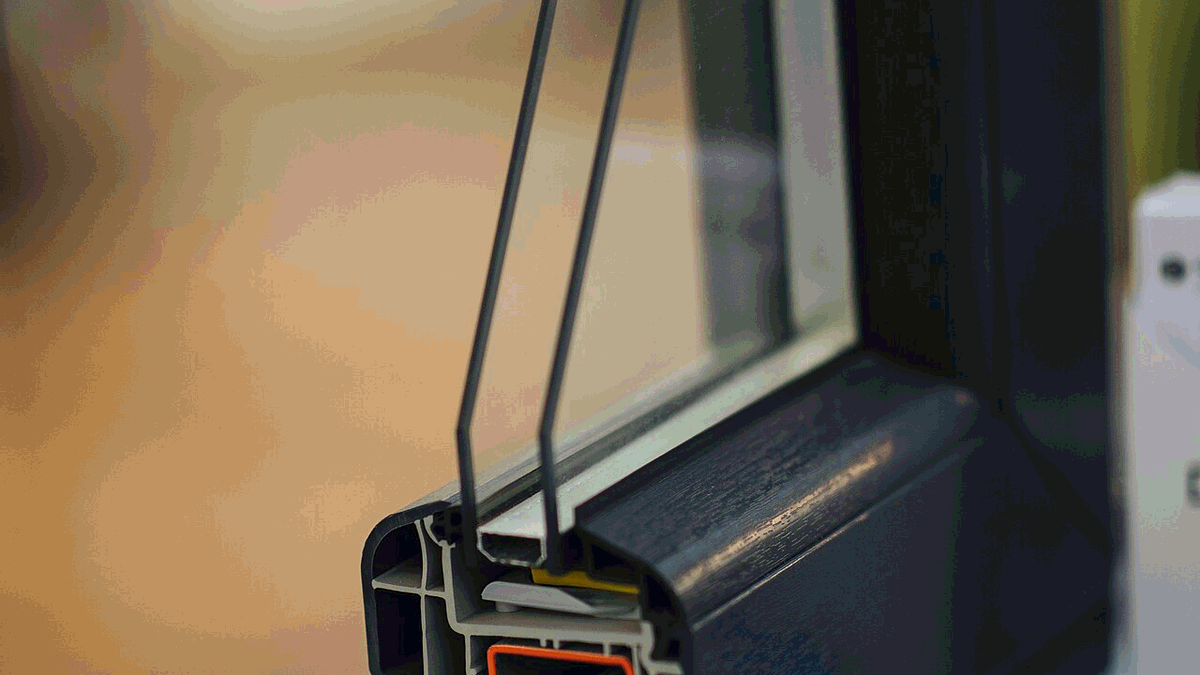
9 月 21 日,65 系列断桥窗框送第三方检测,气密 8 级、水密 6 级、抗风压 5 级(3.0 k……
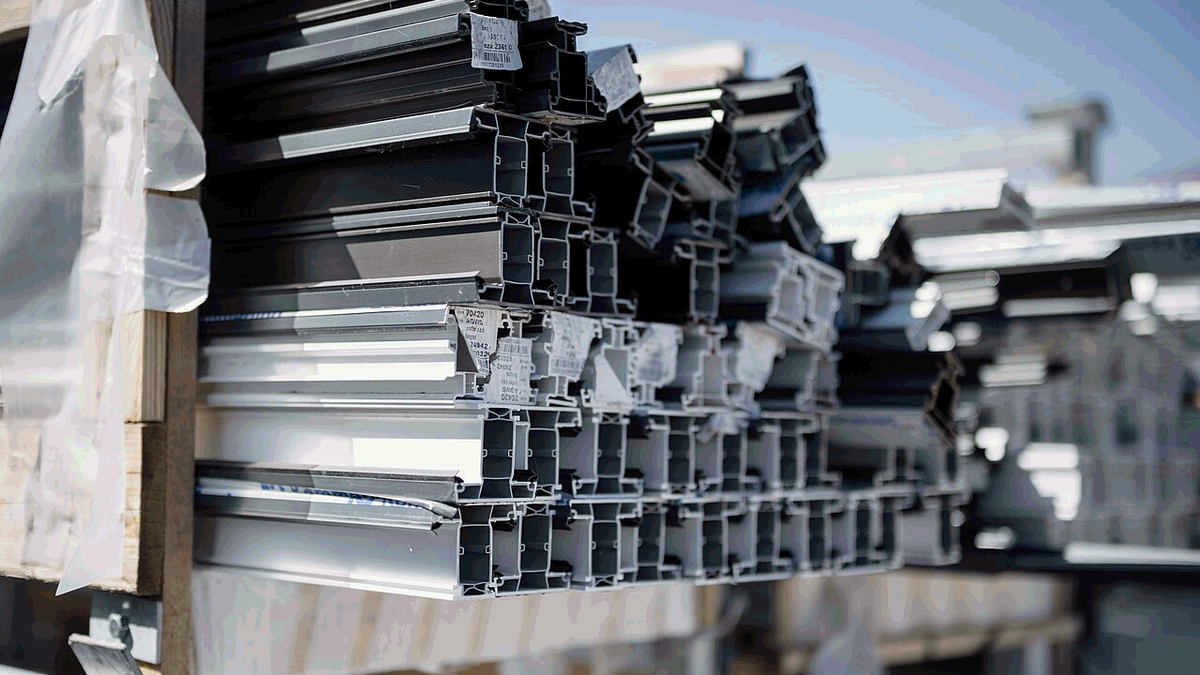
9 月 3 日,400 支 8080 机架型材装车发往昆山,6061-T6 材质,壁厚 3.0 mm,逐……
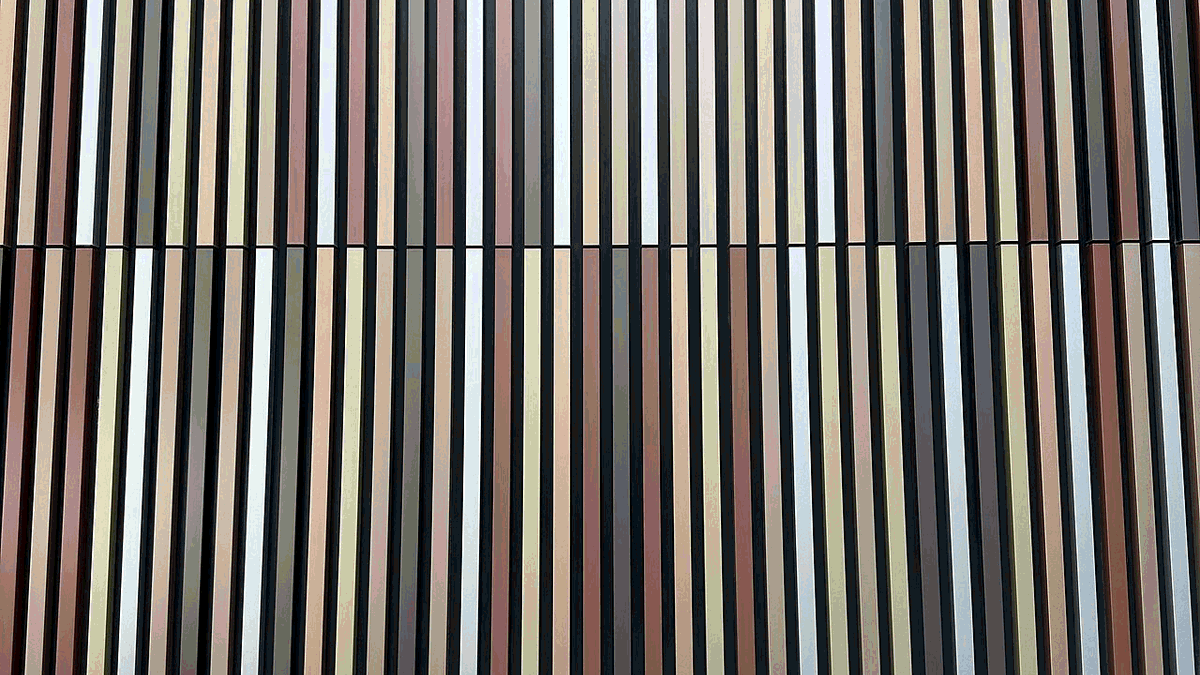
8 月 17 日,喷涂线换用耐候聚酯粉,前处理铬化膜重 0.8 g/m²,固化 200 ℃/12 min……
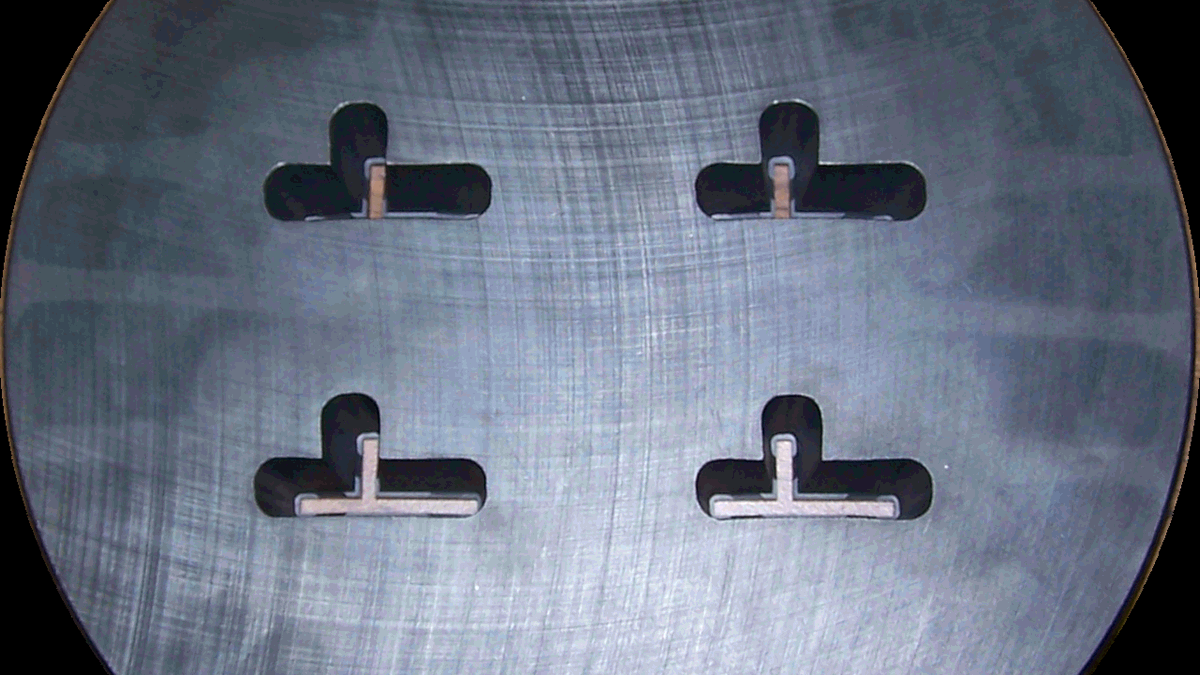
8 月 1 日,模具库新入 36 套截面,含 120×120 重型模具 4 套,配 2500 吨机台,常……
发过来,我们按米重算料、按机台排交期,回复里带加工费和最早出货日。