2026 年 04 月
装配工位从 4 个加到 6 个,铝合金外壳日装量过 200 套
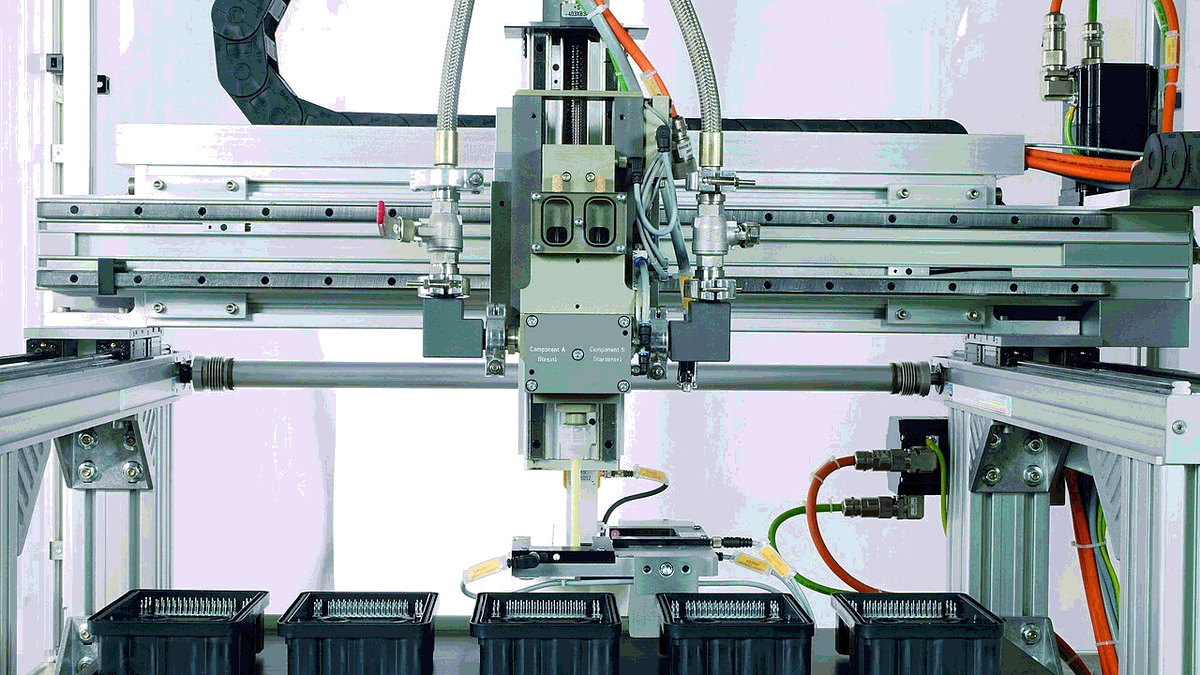
4 月 16 日,装配区新增两个工位,配气动压机和扭力电批,外壳件日装量从 140 套提到 210 套,单套装配工时从 22 分钟降到 15 分钟。
发布 来源:张家港苏美铝业有限公司 生产部
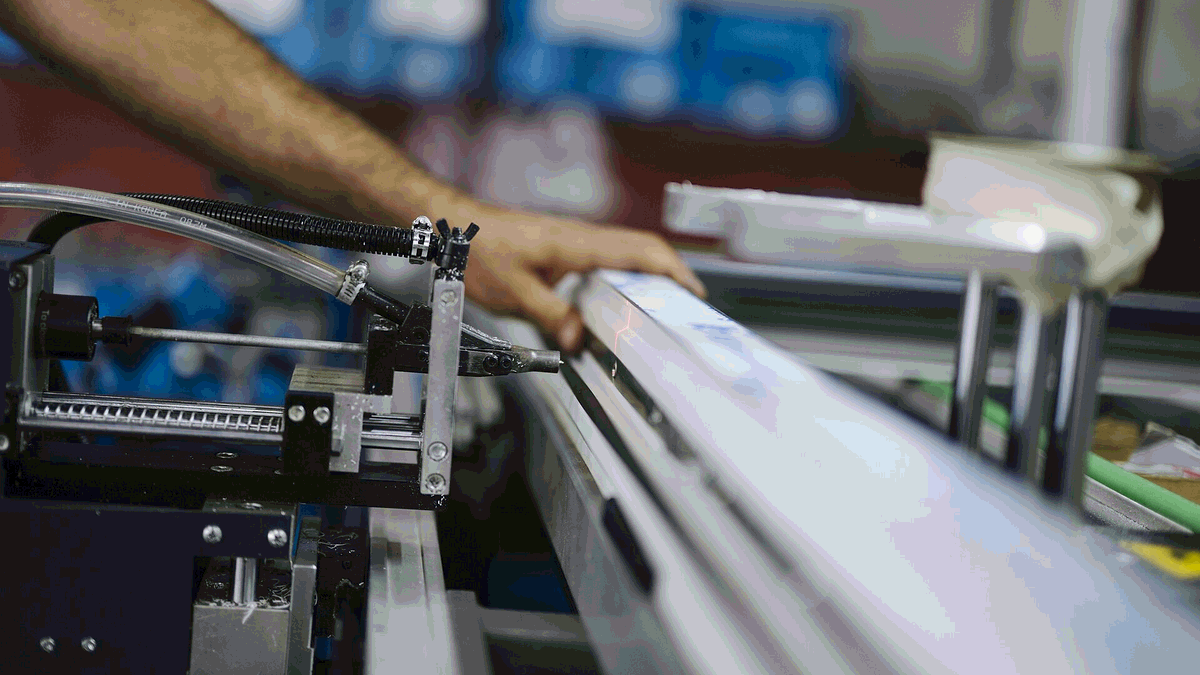
4 月 16 日,装配区把工位从 4 个加到 6 个,新增两台 1.5 吨气动压机和 4 把扭力电批。压机用来压密封条和铰链销,电批扭力定在 2.8 N·m,防止把 1.5 mm 壁厚的螺纹孔拧裂。
改造前一套 600×400×120 mm 的外壳装完要 22 分钟,包括装胶条、上铰链、贴标、通电测试。现在工位分开,每人只做一段,单套 15 分钟,日装量从 140 套到 210 套。
装配前每套外壳过一遍尺寸抽检,重点看门缝和密封槽深度。密封槽深 2 mm,配 2.5 mm 线径的硅胶条,压合后压缩率 28%,这个数是用卡尺量出来的,不是估的。
这批 6061-T6 外壳 4 月 20 日交付 300 套,客户是苏州一家检测仪器厂。装配环节现在留了 3 套首件,放在样品柜,返单时比对同一套。
装配线的节拍是按 15 分钟一套排的,六个工位分别做装胶条、上铰链、装锁扣、贴标、通电测试和包装。测试工位用 24 V 电源跑 3 分钟,电流超过 0.8 A 的挑出来查线,这批 300 套里挑出 4 套。 装配区的返修率从 2.1% 降到 0.8%,主要原因是压机和电批的扭力都定了值,不再靠手感。
相关标准与记录:GB/T 5237.1-2017、GB/T 6892-2015 为本厂常引用的两份,具体批次数据见随货检测单。